

Hámarka úttaksgæði með réttri notkun á heitum hitara
Skildu eftir skilaboð
Margir framleiðendur standa frammi fyrir sama pirrandi vandamáli: ósamræmi vörugæða, tíðar myglusveppur og sóun á efnum, jafnvel þegar háþróaður-sprautumótunarbúnaður er notaður. Oft er undirrótin ekki myglusveppurinn eða vélin sjálf, heldur óviðeigandi notkun á heitum hitaranum-sem er auðvelt að horfa framhjá en mikilvægur til að tryggja hnökralausa framleiðslu og hámarksafköst. Hvort sem um er að ræða ójöfn bræðslu plastresíns, ójafna fyllingu hluta eða ótímabært bilun í hitara, geta þessi vandamál valdið gróða og seinkað afhendingaráætlunum, þess vegna er ekki-viðráðanlegt fyrir hvaða framleiðslulínu sem er að skilja hvernig eigi að nota heita hitara á réttan hátt.
Í fyrsta lagi er nauðsynlegt að skýra hvað heitur hitari er og hvernig hann er frábrugðinn öðrum upphitunarlausnum sem almennt eru notaðar í framleiðslu. Ólíkt sjálfstæðum rafhiturum eða ketilkerfum sem hita allt vinnusvæði eða mikið magn af vökva, eru heitir hitari sérhæfðir íhlutir sem hannaðir eru sérstaklega til að sprauta heita hlaupakerfi. Þeir eru settir beint í heita hlaupagreinina og stútana, í þeim eina tilgangi að viðhalda stöðugu, nákvæmu hitastigi í gegnum plastflæðisleiðina. Þetta er lykilaðgreining-á meðan aðrir hitarar einbeita sér að almennri upphitun, krefjast heitra hitari nákvæma hitastýringu til að halda plastplastefni í fullkomlega bráðnu ástandi, sem tryggir að það flæði jafnt inn í hvert horn mótsins án þess að kólna of snemma eða ofhitna.
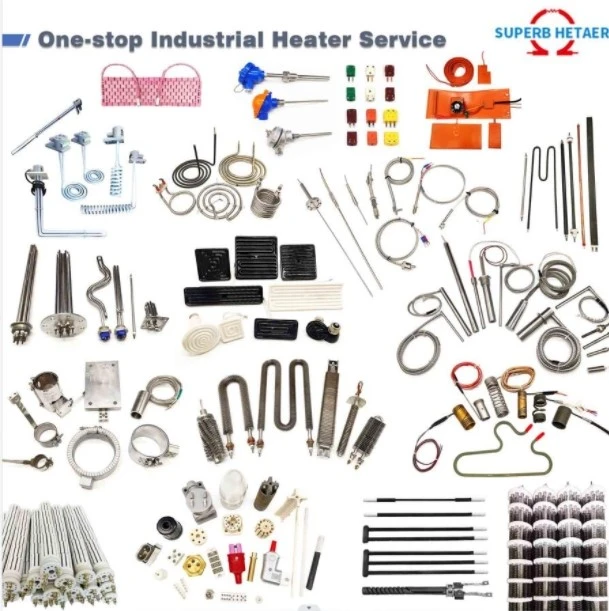
Samkvæmt reynslunni er ein algengasta mistökin að velja ranga gerð af heitum hitara fyrir notkunina. Það eru tvær megingerðir: spóluhitarar og skothylkihitarar, hver með sérstaka kosti og tilvalin notkunartilvik. Spóluhitarar eru sveigjanlegir, auðvelt að setja upp í kringum heita hlaupastúta og skara fram úr í því að veita jafna hitadreifingu-sem gerir þá fullkomna fyrir flókin stútaform eða forrit þar sem þörf er á skjótum upphitunartíma-. Hylkishitarar eru aftur á móti fyrirferðarmeiri og endingargóðir, hannaðir til notkunar í heitum hlaupagreinum þar sem pláss er takmarkað. Notkun rangrar gerðar-eins og spóluhitara í þéttu dreifikerfi eða skothylkishitara á óreglulega lagaðan stút-getur leitt til ójafnrar upphitunar, niðurbrots plastefnis og jafnvel kulnunar á hitara.
Annar mikilvægur punktur er hitakvörðun og viðhald, sem er oft vanrækt þar til vandamál koma upp. Í reynd ætti að kvarða heita hitara að minnsta kosti einu sinni á þriggja mánaða fresti til að tryggja að þeir virki við nákvæmlega það hitastig sem krafist er fyrir tiltekið plastplastefni sem notað er. Jafnvel 5°C frávik getur valdið verulegum vandamálum: of lágt og plastefnið kólnar of hratt, sem leiðir til ófullkominnar hlutafyllingar eða sýnilegra galla eins og vaskamerkja; of hátt, og plastefnið getur brotnað niður, sem leiðir til mislitunar, stökks eða jafnvel myglusmengunar. Þar að auki er regluleg skoðun á hitaeiningum með tilliti til slits, tæringar eða skemmda nauðsynleg-rofnir vírar eða sprungnir hitaeiningar geta valdið hitasveiflum og skapað öryggishættu.
Að forðast algengar gildrur þýðir einnig að skilja sambandið milli notkunar á heitum hitara og plastefnisgerð. Mismunandi plastefni hafa mismunandi bræðslumark og hitanæmi-til dæmis þarf PET plastefni lægra, stöðugra hitastig (250-270°C) samanborið við verkfræðiplast eins og PA66, sem þarf hærra hitastig (260-300°C). Með því að nota eina-stærð-hitastillingu fyrir alla kvoða er örugg leið til að skerða framleiðslugæði. Það er líka mikilvægt að tryggja rétta einangrun í kringum heita hlaupakerfið; léleg einangrun leiðir til hitataps, sem neyðir hitarann til að vinna erfiðara, neyta meiri orku og slitna hraðar - allt á meðan hann nær ekki að halda stöðugu hitastigi.
Til að draga saman, hámarks framleiðslugæði með heitum hitara snýst um þrjár meginreglur: að velja rétta hitarategund fyrir notkunina, kvarða og viðhalda hitara reglulega og passa hitastillingar við tiltekið plastefni sem notað er. Þessi skref draga ekki aðeins úr göllum og sóun heldur lengja einnig líftíma heitra hlaupakerfa og lækka langtíma-rekstrarkostnað. Fyrir framleiðendur sem vilja hámarka innspýtingarferla sína er rétt notkun á heitum hitara bara fyrsta skrefið-mismunandi framleiðslulínur, móthönnun og plastefnisgerðir þurfa sérsniðnar lausnir til að ná sem bestum árangri. Fagleg hönnun heitra hlauparakerfis og val á hitara, byggt á sérstökum framleiðsluþörfum, getur aukið skilvirkni og framleiðslugæði enn frekar og tryggt stöðugan-afköst árangur lotu eftir lotu.