

Samanburður á snerti- og ó-snertisprófunaraðferðum fyrir hitastig fyrir heita hlaupara
Skildu eftir skilaboð
Vinnustofur hafa tvær grundvallarleiðir til að athuga nákvæmni hitaeininga, flytjanlega hitamæla fyrir snertingu og innrauða hitamæla án-snerti. Tæknin tvö hafa mismunandi viðeigandi aðstæður, villusvið og rekstrartakmarkanir. Margt viðhaldsfólk notar bara innrauða byssur fyrir allar skoðanir, sem leiðir til rangrar matar á reki hitabeltis og eyðslulegrar skynjaraskipta. Þessi grein sýnir ítarlegan samanburð á tveimur sannprófunaraðferðum og mótar samsvarandi notkunarforskriftir fyrir mismunandi skoðunarverkefni með heitum hlaupum.
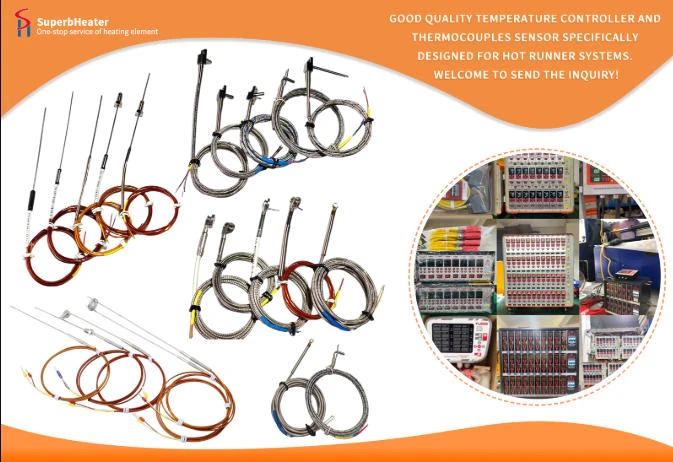
Sannprófunin á snertihandfesta hitamælinum er rekjanleg viðmiðunaraðferð með mikilli nákvæmni. Snertimælirinn er gerður úr K/N/E-gerð álskynjunarmótum sem eru viðurkenndar, sem samsvarar beint málmmælingarplani heitu hlaupsins, sem gerir fullkomna hitaleiðni málms-í-málm, án truflunar frá lofthindrun. Grunnónákvæmni staðlaðra kvarðaðra snertirannsókna er aðeins ±0,30,5 gráður, sem hægt er að nota sem viðurkennd samanburðargögn til að ákvarða frávik hitabeltisreksins. Notkunarkröfur: 1. Áður en þú mælir skaltu hreinsa kolefnisútfellinguna og olíublettina á mæliyfirborði greinigjafans/stútsins vandlega. 2. Ýttu rannsakandanum flatt upp að málmyfirborðinu í meira en 15 sekúndur þar til álestur er stöðugur. 3. Skráðu stöðugt gildi og berðu saman við gildið sem birtist á hitastýringunni. Helstu kostir þess eru mikil nákvæmni og áreiðanleg endurtekningarnákvæmni, sem gerir það tilvalið fyrir formlegan reglubundinn kvörðunarsamanburð, for-mótaskoðun fyrir framleiðslu og há-nákvæmni læknisfræðilega/bílamótahitaeininga sannprófun. Takmarkanir fela í sér kröfuna um aðgengi að yfirborði myglunnar og hóflega kælingu til að tryggja örugga notkun, vanhæfni til að mæla þröng djúp mæligöt og falin innri stöðu fjölgreina, og kröfuna um beina líkamlega snertingu við háhita-málm með hættu á að brennast.
Ó-innrauður hitamælir (innrauð hitabyssa) er byggð á hitageislun til að lesa yfirborðshitastigið án þess að snerta vinnustykkið, sem hefur einkenni mikillar vinnuhraða og engin hætta á brennslu. Það er fær um fjarmælingar á földum stútoddum, þéttum eyðum á greinibúnaðinum og hreyfanlegum íhlutum mótsins. Það er almennt notað fyrir skjótar staðskoðanir í samfelldri framleiðslu án þess að stöðva vélar. Hins vegar er mæliskekkjan þess mun stærri en snertiskynjarar, grunnskekkjusviðið er ±1.02.0 gráður og það hefur auðveldlega áhrif á truflunarþætti umhverfisins. Truflunargjafarnir eru aðallega: kolefnisútfellingar á yfirborðinu breyta losunargetu málmsins; fágað stálið endurkastar umhverfisljósinu; vatnsgufan og olíumóðan í loftinu gleypa innrauða geislunina; ójafnt hitastig heita hlaupafletsins veldur því að einpunktsmælingin víkur. Innrauðar byssur geta aðeins endurspeglað yfirborðsgeislunarhita ytri slíðunnar og geta ekki komist í gegn til að mæla raunverulegt hitastig innri flæðisrásarinnar sem hitaeiningin skynjar snertingu við, þannig að lesturinn er aðeins hægt að nota sem grófa viðmiðun en ekki kvörðunarstaðlaðar gögn.
Reglur um samsvörun sena fyrir tvær sannprófunaraðferðir
1. Formlegt reglubundið kvörðunarákvörðun (mánaðarlega/fjórðungslega nákvæmnisskoðun): Nota verður vottaða snertiskynjarann sem staðlaða viðmiðun og innrauða gögnin eru aðeins hjálparsamanburður og ekki er hægt að nota þau sem grunn fyrir úreldingu eða kvarða hitaeininga.
2. Stöðug framleiðsla hröð eftirlitsskoðun (engin lokun leyfð) Notaðu innrauðan hitamæli til að skjóta skimun. Þegar hitamunur á milli innrauðs lestrar og stýringarskjás er meiri en 2,5 gráður, merktu mælipunktinn og skipuleggðu endurskoðun á snertiflötu fyrir lokun vélarinnar.
3. Djúpt falin mælingarstaðir (innri mæligöt fyrir lokahlið stúts, millilaga margvíslega yfirborð): Innrauð byssa getur aðeins fengið áætlað hitastig, moldkæling eftir notkun snertiskynjara fyrir rétta sannprófun.
(4) Há-nákvæmni læknisfræðileg, sjónlinsur og ný orkukjarnamót fyrir farartæki: Nota skal snertiskynjara fyrir alla hitasannprófun og notkun innrauðra gagna til að breyta ferlisbreytum skal bönnuð.
5. Prófunar- og pökkunarmót með lítilli nákvæmni: Innrauðar byssur nægja til daglegra eftirlits, en formlega kvörðun með snertiskynjara er nauðsynleg fyrir fjöldaframleiðslu.
Algengar rekstrarvillur sem valda misræmi í sannprófun.
Fyrir snertiskynjara: Ófullnægjandi pressutími, óstöðug aflestur; leifar af kolefnislögum á mæliyfirborðinu, hitaeinangrunarbil; öldrun álvír rannsakanda án tíðrar kvörðunar, eigin lestrarjöfnun.
Innrauðar byssur: Rangt útgeislun (fágað ryðfríu stáli .1-.3, svart kolsýrt yfirborð .8-.9); mæling tekin í skáhorni í stað þess að vera hornrétt á málmyfirborðið; mæling tekin í gegnum þykka olíuúða og vatnsgufu án þess að hreinsa yfirborð moldsins fyrst.
Samsett sannprófunaraðferð á skilvirkni og nákvæmni. Dagleg eftirlit notar innrauða hraðskimun til að finna óeðlilegt hitastigssvæði, ef óeðlilegt frávik finnst, skipulagðu fyrirhugaða stöðvun, hreinsaðu mæliyfirborðið og notaðu kvarðaðan snertiskynjara til að fá nákvæman samanburð til að athuga hvort hitaeiningin sé með rek galla. Þessi nálgun getur sparað niður í niður í skoðun og veitt nákvæma bilanadóm án þess að skipta um of mikið af hitaeiningunni af völdum innrauðra mælinga.